

Hai! Sebagai pemasok Jalur Produksi Pipa PE - RT, saya telah melihat langsung betapa pentingnya mengatur proses produksi dengan baik. Hal ini dapat membuat perbedaan besar dalam kualitas dan efisiensi produksi pipa Anda. Jadi, mari selami bagaimana Anda dapat menyesuaikan proses produksi Lini Produksi Pipa PE - RT.
Memahami Dasar-dasarnya
Pertama, Anda harus memiliki pemahaman yang kuat tentang apa itu PE - RT. PE - RT adalah singkatan dari Polyethylene of Raised Temperature resistance. Ini adalah jenis polietilen yang tahan terhadap suhu lebih tinggi, sehingga ideal untuk air panas dan sistem pemanas.

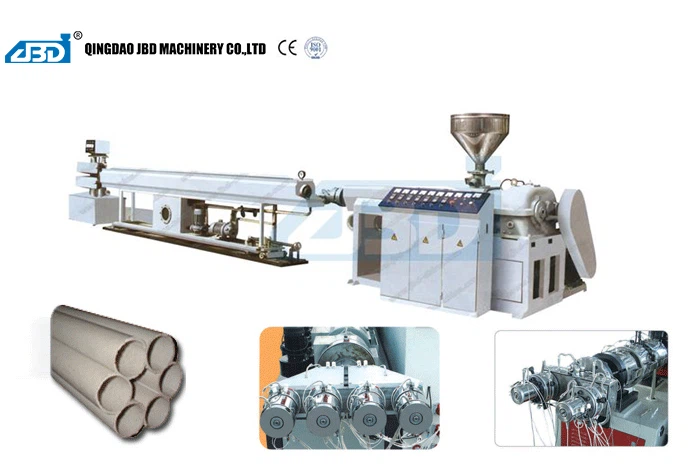
Lini produksi biasanya terdiri dari beberapa komponen utama: ekstruder, cetakan, sistem pendingin, unit pengangkutan, dan mesin pemotong. Masing-masing komponen ini memainkan peran penting dalam proses produksi, dan setiap penyesuaian pada satu bagian dapat mempengaruhi keseluruhan lini.
Penyesuaian Ekstruder
Extruder seperti jantung dari jalur produksi. Ini melelehkan dan mencampur resin PE - RT sebelum mendorongnya melalui cetakan. Hal pertama yang harus diperhatikan saat menyetel ekstruder adalah suhu. Nilai resin PE - RT yang berbeda memiliki titik leleh yang berbeda, jadi Anda perlu mengatur suhunya sesuai dengan itu.
Jika suhu terlalu rendah, resin tidak akan meleleh dengan baik, sehingga dapat menyebabkan pipa tidak rata dan kualitasnya buruk. Di sisi lain, jika suhu terlalu tinggi, resin dapat menurun sehingga mempengaruhi kinerja pipa. Anda dapat memulai dengan mengacu pada rekomendasi produsen resin dan kemudian membuat sedikit penyesuaian berdasarkan pengalaman produksi Anda yang sebenarnya.
Faktor penting lainnya adalah kecepatan sekrup. Sekrup pada ekstruder bertanggung jawab untuk mengalirkan, mengompresi, dan melelehkan resin. Kecepatan sekrup yang lebih tinggi dapat meningkatkan laju produksi, namun juga dapat menyebabkan pencampuran yang tidak merata dan tegangan geser yang lebih tinggi pada resin. Anda perlu menemukan keseimbangan yang tepat antara kecepatan produksi dan kualitas produk.
Penyesuaian Mati
Dadu inilah yang memberi bentuk pada pipa. Sangat penting untuk memastikan bahwa cetakan telah disejajarkan dan disesuaikan dengan benar. Kesenjangan antara bibir cetakan mempengaruhi ketebalan dinding pipa. Jika celahnya terlalu besar, dinding pipa akan menjadi tipis; jika terlalu kecil, dindingnya akan tebal.
Anda juga perlu memeriksa suhu cetakan. Sama seperti ekstruder, suhu cetakan dapat mempengaruhi aliran resin cair. Suhu cetakan yang konsisten membantu menghasilkan pipa dengan dimensi yang seragam. Anda dapat menggunakan termokopel untuk memantau suhu cetakan dan menyesuaikan sistem pemanas atau pendingin sesuai kebutuhan.
Penyesuaian Sistem Pendingin
Setelah pipa keluar dari cetakan, pipa perlu didinginkan dengan cepat untuk memantapkan bentuknya. Sistem pendingin biasanya mencakup tangki air atau sistem semprotan. Anda perlu mengontrol suhu dan laju aliran air pendingin.
Jika air pendingin terlalu dingin atau laju aliran terlalu tinggi, pipa dapat mengalami tegangan internal, yang dapat menyebabkan retak atau berubah bentuk. Sebaliknya, jika pendinginan terlalu lambat, pipa mungkin menempel pada selongsong kalibrasi atau permukaannya kasar. Menyesuaikan sistem pendingin dengan benar sangat penting untuk mendapatkan pipa berkualitas tinggi.
Penyesuaian Unit Haul - off
Unit pengangkutan bertanggung jawab untuk menarik pipa keluar dari cetakan dan melalui sistem pendingin dengan kecepatan konstan. Kecepatan unit pengangkutan harus sesuai dengan kecepatan ekstrusi. Jika kecepatan pengangkutan terlalu cepat, pipa dapat meregang, mengakibatkan ketebalan dinding lebih tipis dan kekuatan lebih rendah. Jika terlalu lambat, pipa bisa menumpuk sehingga menyebabkan penyumbatan atau dimensi tidak rata.
Anda dapat menyesuaikan kecepatan unit pengangkutan berdasarkan situasi produksi sebenarnya. Penting juga untuk memastikan bahwa gaya traksi didistribusikan secara merata untuk menghindari deformasi pipa.
Penyesuaian Mesin Pemotong
Terakhir, mesin pemotong digunakan untuk memotong pipa sesuai panjang yang diinginkan. Anda perlu mengatur panjang pemotongan secara akurat dan menyesuaikan mata pisau pemotong dengan benar. Pisau yang tajam dapat menghasilkan potongan yang rapi, sedangkan pisau yang tumpul dapat menyebabkan tepi bergerigi atau kerusakan pada pipa.
Pastikan mesin pemotong sinkron dengan unit haul off untuk memastikan pemotongan pipa pada waktu yang tepat. Anda juga dapat mengatur fungsi pemotongan otomatis untuk meningkatkan efisiensi produksi.
Manfaat Penyesuaian Proses Produksi yang Tepat
Menyesuaikan proses produksi dengan benar memiliki banyak manfaat. Pertama, dapat meningkatkan kualitas pipa PE – RT. Anda akan mendapatkan pipa dengan ketebalan dinding yang seragam, permukaan halus, dan sifat mekanik yang lebih baik, yang dapat memenuhi persyaratan standar tinggi untuk berbagai aplikasi.
Kedua, dapat meningkatkan efisiensi produksi. Dengan menemukan pengaturan optimal untuk setiap komponen lini produksi, Anda dapat mengurangi waktu henti yang disebabkan oleh masalah produksi dan memproduksi lebih banyak pipa dalam waktu lebih singkat.
Ketiga, dapat menghemat biaya. Penyesuaian yang tepat dapat meminimalkan bahan limbah dan konsumsi energi, sehingga mengurangi biaya produksi secara keseluruhan.
Produk Terkait
Jika Anda tertarik dengan jenis jalur produksi pipa plastik lainnya, kami juga menawarkan beberapa opsi bagus. Lihat kamiLini Produksi Ekstrusi Pipa Penguat Spiral Karbon PEyang dirancang untuk menghasilkan pipa berkekuatan tinggi dengan struktur penguat spiral yang unik. Kami juga memilikiLini Produksi Ekstrusi Pipa Bergelombang Ganda Tunggal HDPE/PP/PVCuntuk memproduksi pipa bergelombang, danPVC/PE Multi-Lubang Pipa Twin Pipe Multi-Pipa Lini Produksi Ekstrusiuntuk pipa multi lubang.
Kontak untuk Pembelian dan Negosiasi
Jika Anda ingin meningkatkan produksi pipa PE - RT atau tertarik dengan lini produksi kami yang lain, jangan ragu untuk menghubungi kami. Kami siap membantu Anda menjawab pertanyaan apa pun dan mendiskusikan bagaimana peralatan kami dapat memenuhi kebutuhan spesifik Anda.
Referensi
- "Buku Panduan Teknologi Ekstrusi Plastik", Leonard I. Nass, Editor
- "Sistem Pipa Polietilen", Edisi Kedua, C. Richard Boyd dan James P. Kenny