

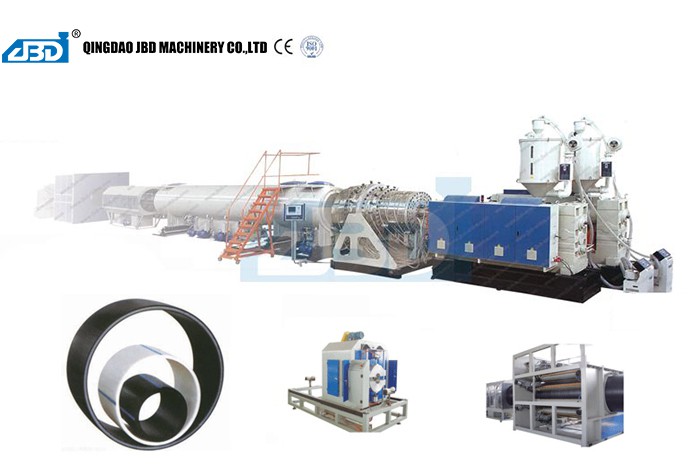
Dalam bidang manufaktur pipa plastik, jalur ekstrusi pipa HDPE (High-Density Polyethylene) berdiri sebagai teknologi landasan. Jalur ini dirancang untuk mengubah resin HDPE mentah menjadi beragam pipa yang melayani beragam industri, mulai dari pasokan air dan distribusi gas hingga pengelolaan limbah dan aplikasi industri. Salah satu faktor penting yang secara signifikan mempengaruhi kualitas dan efisiensi produksi pipa pada jalur ekstrusi pipa HDPE adalah kecepatan sekrup. Dalam postingan blog ini, saya akan berbagi wawasan tentang cara menyesuaikan kecepatan sekrup sesuai dengan kebutuhan produksi pipa yang berbeda, berdasarkan pengalaman saya sebagai pemasok jalur ekstrusi pipa HDPE.
Memahami Peran Kecepatan Sekrup dalam Ekstrusi Pipa HDPE
Sekrup pada jalur ekstrusi pipa HDPE adalah jantung pengoperasiannya. Ia melakukan beberapa fungsi penting: menyalurkan bahan mentah dari hopper ke cetakan, melelehkan resin melalui panas gesekan dan elemen pemanas eksternal, dan memberikan tekanan untuk memaksa plastik cair melewati cetakan untuk membentuk pipa. Kecepatan sekrup secara langsung mempengaruhi proses-proses ini dan, akibatnya, kualitas dan karakteristik produk akhir.
Kecepatan sekrup yang lebih tinggi umumnya menghasilkan peningkatan output karena lebih banyak material yang diangkut dan diproses per unit waktu. Namun, hal ini juga menghasilkan lebih banyak panas karena meningkatnya gesekan, yang dapat menyebabkan degradasi resin jika tidak dikelola dengan benar. Di sisi lain, kecepatan sekrup yang lebih rendah dapat menghasilkan peleburan dan pencampuran resin yang lebih baik, namun dapat mengurangi laju produksi. Oleh karena itu, menemukan kecepatan sekrup yang optimal sangat penting untuk mencapai keseimbangan yang diinginkan antara produktivitas dan kualitas produk.
Faktor-Faktor yang Mempengaruhi Penyesuaian Kecepatan Sekrup
Diameter Pipa dan Tebal Dinding
Diameter dan ketebalan dinding pipa yang diproduksi merupakan faktor utama dalam menentukan kecepatan sekrup yang tepat. Pipa berdiameter lebih besar biasanya memerlukan kecepatan sekrup yang lebih rendah untuk memastikan peleburan dan distribusi plastik cair yang tepat ke seluruh penampang yang lebih luas. Hal ini karena kecepatan yang lebih tinggi dapat menyebabkan plastik mengalir tidak merata, sehingga menyebabkan ketebalan dinding tidak konsisten atau cacat permukaan.
Misalnya, ketika memproduksi pipa berdiameter besar dengan dinding tebal, seperti yang digunakan dalam sistem pembuangan limbah atau aplikasi industri, kecepatan sekrup yang lebih lambat memungkinkan resin meleleh secara menyeluruh dan mengisi rongga cetakan secara merata. Sebaliknya, pipa berdiameter lebih kecil dengan dinding lebih tipis seringkali dapat mentolerir kecepatan sekrup yang lebih tinggi karena plastik memiliki jarak tempuh yang lebih kecil dan dapat diproses lebih cepat.

Sifat Resin
Resin HDPE yang berbeda memiliki indeks aliran leleh (MFI) yang berbeda-beda, yang mengukur kemudahan aliran resin saat dicairkan. Resin dengan MFI yang lebih tinggi lebih cair dan dapat diproses pada kecepatan sekrup yang lebih tinggi, sedangkan resin dengan MFI yang lebih rendah memerlukan kecepatan yang lebih lambat untuk memastikan peleburan dan ekstrusi yang tepat.
Selain MFI, sifat resin lainnya seperti densitas, distribusi berat molekul, dan aditif juga dapat mempengaruhi kecepatan sekrup. Misalnya, resin dengan kandungan pengisi tinggi mungkin memerlukan kecepatan lebih lambat untuk mencegah keausan berlebihan pada sekrup dan laras dan untuk memastikan dispersi pengisi yang seragam.
Persyaratan Tingkat Produksi
Tingkat produksi yang diinginkan merupakan pertimbangan penting lainnya. Jika terdapat permintaan yang tinggi terhadap pipa dan kebutuhan untuk memaksimalkan output, kecepatan sekrup yang lebih tinggi mungkin diperlukan. Namun hal ini harus diimbangi dengan persyaratan kualitas produk. Dalam beberapa kasus, kompromi mungkin perlu dilakukan antara kecepatan dan kualitas untuk memenuhi target produksi.
Desain Mati
Desain cetakan memainkan peran penting dalam menentukan kecepatan sekrup. Cetakan yang dirancang dengan baik dapat membantu mendistribusikan plastik cair secara merata dan mengurangi hambatan aliran, sehingga memungkinkan kecepatan sekrup yang lebih tinggi. Sebaliknya, cetakan yang dirancang dengan buruk dapat menyebabkan tekanan balik dan memerlukan kecepatan sekrup yang lebih rendah untuk mempertahankan proses ekstrusi yang stabil.
Menyesuaikan Kecepatan Sekrup untuk Kebutuhan Produksi Pipa yang Berbeda
Pipa Berdinding Tipis Berdiameter Kecil
Untuk pipa berdinding tipis berdiameter kecil, seperti yang digunakan dalam sistem perpipaan atau irigasi, kecepatan sekrup yang relatif tinggi dapat digunakan. Pipa-pipa ini biasanya memiliki luas penampang yang lebih rendah, yang berarti plastik dapat diproses lebih cepat tanpa mengorbankan kualitas. Namun, tetap penting untuk memastikan bahwa resin telah meleleh dan tercampur sepenuhnya sebelum dimasukkan ke dalam cetakan.
Untuk mencapai hal ini, mulailah dengan mengatur kecepatan sekrup pada tingkat sedang dan secara bertahap meningkatkannya sambil memantau kualitas pipa yang diekstrusi. Carilah tanda-tanda peleburan yang tepat, seperti permukaan yang halus dan ketebalan dinding yang konsisten. Jika pipa menunjukkan tanda-tanda peleburan yang buruk, seperti goresan atau gelembung, kurangi kecepatan sekrup dan sesuaikan elemen pemanas sesuai kebutuhan.
Pipa Berdinding Tebal Diameter Besar
Saat memproduksi pipa berdinding tebal berdiameter besar, kecepatan sekrup yang lebih lambat sangat penting. Hal ini memungkinkan resin meleleh secara menyeluruh dan mengisi rongga cetakan secara merata, menghasilkan pipa dengan ketebalan dinding yang konsisten dan sifat mekanik yang baik.
Mulailah dengan mengatur kecepatan sekrup pada tingkat rendah dan secara bertahap tingkatkan hingga tingkat produksi yang diinginkan tercapai tanpa mengurangi kualitas pipa. Pantau suhu plastik cair dan tekanan dalam sistem ekstrusi untuk memastikan suhu tetap dalam kisaran yang dapat diterima. Jika suhu atau tekanan menjadi terlalu tinggi, kurangi kecepatan sekrup dan sesuaikan sistem pendingin untuk mencegah degradasi resin.
Pipa Khusus
Pipa khusus, sepertiLini Produksi Ekstrusi Pipa Penguat Spiral Karbon PEatauPipa Pasokan Air PE/Pipa Gas/Pipa Minyak/Lini Produksi Ekstrusi Pipa Pelestarian Panas, mungkin memerlukan penyesuaian kecepatan sekrup khusus berdasarkan desain unik dan persyaratan kinerjanya.
Misalnya, pipa dengan tulangan spiral mungkin memerlukan kecepatan sekrup yang lebih lambat untuk memastikan keselarasan dan pengikatan material tulangan yang tepat. Demikian pula, pipa dengan pelapis atau aditif khusus mungkin memerlukan kecepatan sekrup yang berbeda untuk memastikan distribusi pelapis atau aditif yang seragam ke seluruh dinding pipa.
Pemantauan dan Optimasi
Setelah kecepatan sekrup disesuaikan, penting untuk terus memantau proses ekstrusi untuk memastikan proses ekstrusi tetap stabil dan kualitas produk memenuhi standar yang disyaratkan. Periksa suhu, tekanan, dan laju aliran plastik cair secara teratur, serta dimensi dan tampilan pipa yang diekstrusi.
Jika ada masalah yang terdeteksi, seperti variasi ketebalan dinding, cacat permukaan, atau perubahan sifat mekanik pipa, lakukan penyesuaian yang sesuai pada kecepatan sekrup, elemen pemanas, atau parameter proses lainnya. Simpan catatan rinci tentang pengaturan proses dan kualitas produk untuk mengidentifikasi tren dan mengoptimalkan proses ekstrusi dari waktu ke waktu.
Kesimpulan
Menyesuaikan kecepatan sekrup sesuai dengan kebutuhan produksi pipa yang berbeda merupakan aspek penting dalam pengoperasian jalur ekstrusi pipa HDPE. Dengan mempertimbangkan faktor-faktor seperti diameter pipa, ketebalan dinding, sifat resin, persyaratan laju produksi, dan desain cetakan, kecepatan sekrup optimal dapat ditemukan yang menyeimbangkan produktivitas dan kualitas produk.
Sebagai pemasokLini Produksi Ekstrusi Pipa Berliku Dinding Berongga Diameter Besar HDPEdan jalur ekstrusi pipa HDPE lainnya, kami berkomitmen untuk memberikan pengetahuan dan dukungan yang dibutuhkan pelanggan kami untuk mencapai hasil terbaik. Jika Anda memiliki pertanyaan atau memerlukan bantuan dalam mengatur kecepatan sekrup di jalur ekstrusi Anda, jangan ragu untuk menghubungi kami. Kami berharap dapat bekerja sama dengan Anda untuk memenuhi kebutuhan produksi pipa Anda.
Referensi
- "Buku Pegangan Teknologi Ekstrusi Plastik" oleh Alfred Grubenmann
- "Ekstrusi Plastik: Teori dan Praktek" oleh JL White dan PD Fleming